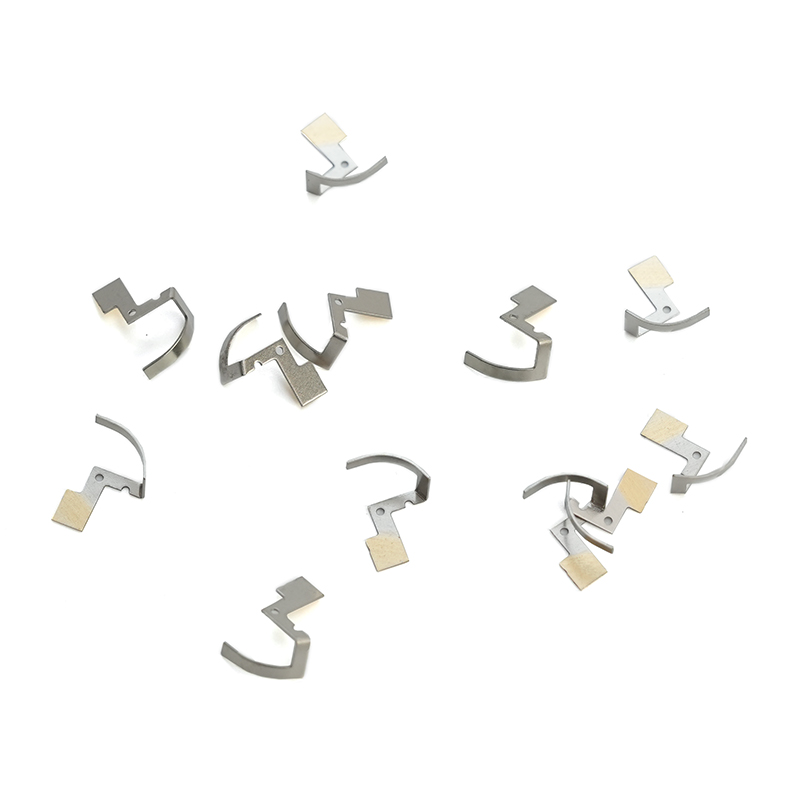
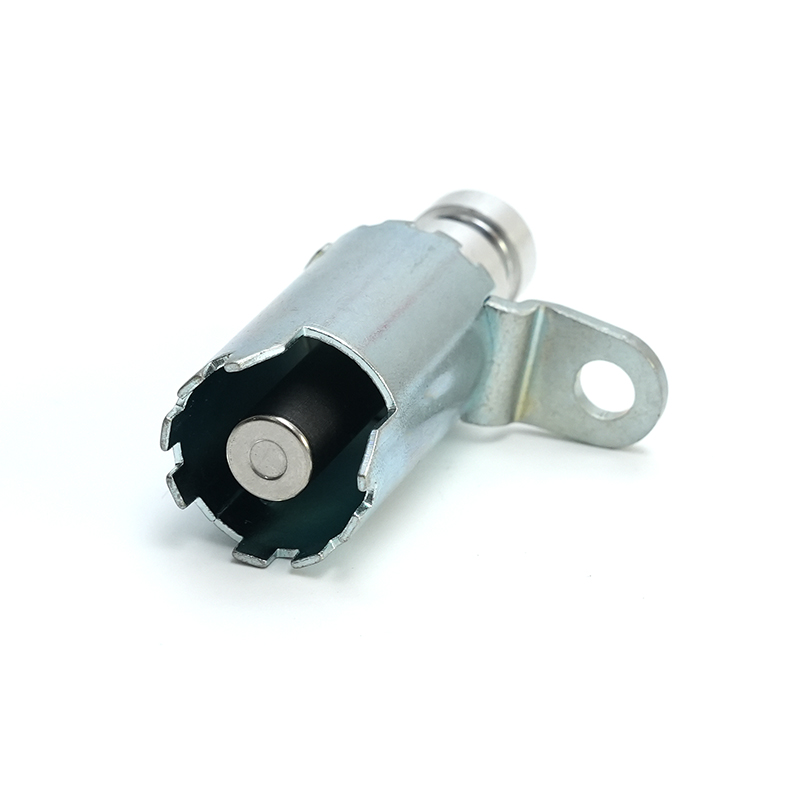
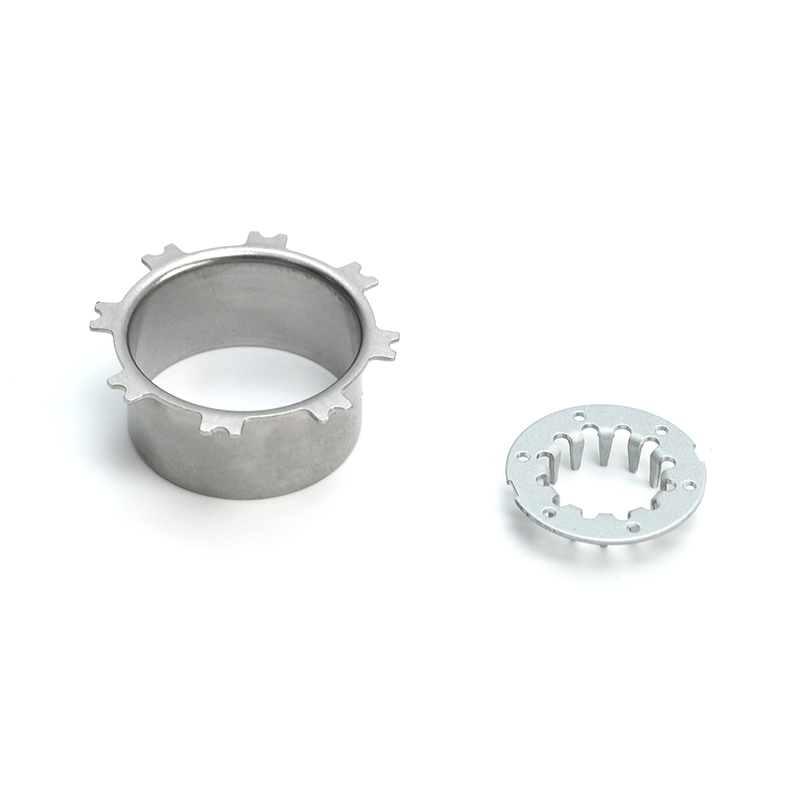
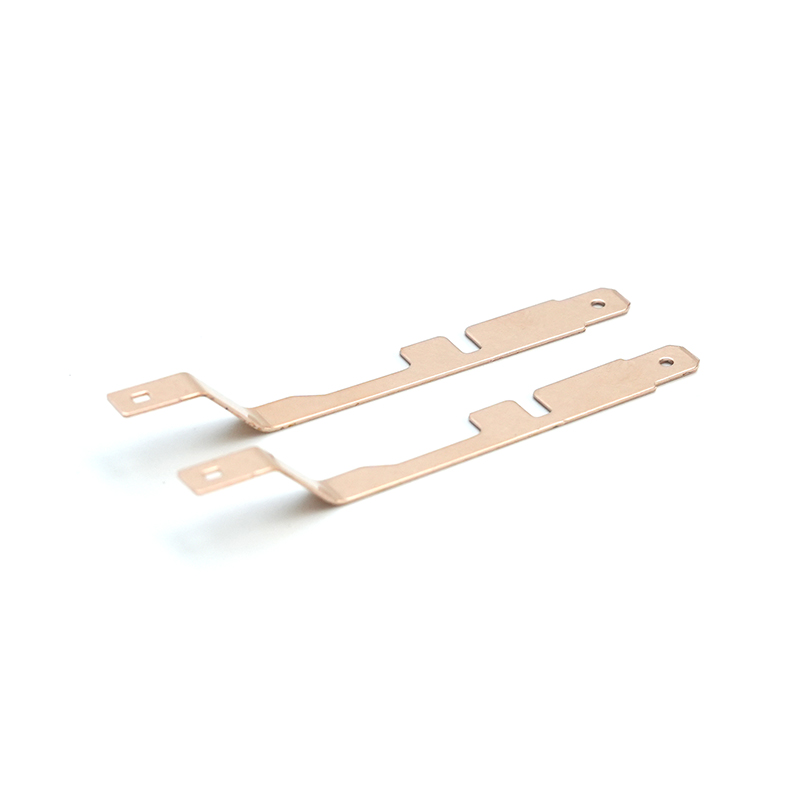
Para um engenheiro que especifica interconexões, um gerente de compras que fornece gaiolas de rolamento ou um projetista de produto que otimiza a dissipação de calor, as peças estampadas em cobre geralmente representam uma convergência de desempenho e capacidade de fabricação que poucos outros tipos de componentes podem igualar. O desafio não é se o cobre pode ser estampado, mas como selecionar a liga certa, definir tolerâncias que equilibrem custo e função e fazer aos fornecedores as perguntas certas antes de a primeira ferramenta ser cortada.
O que são peças estampadas em cobre?
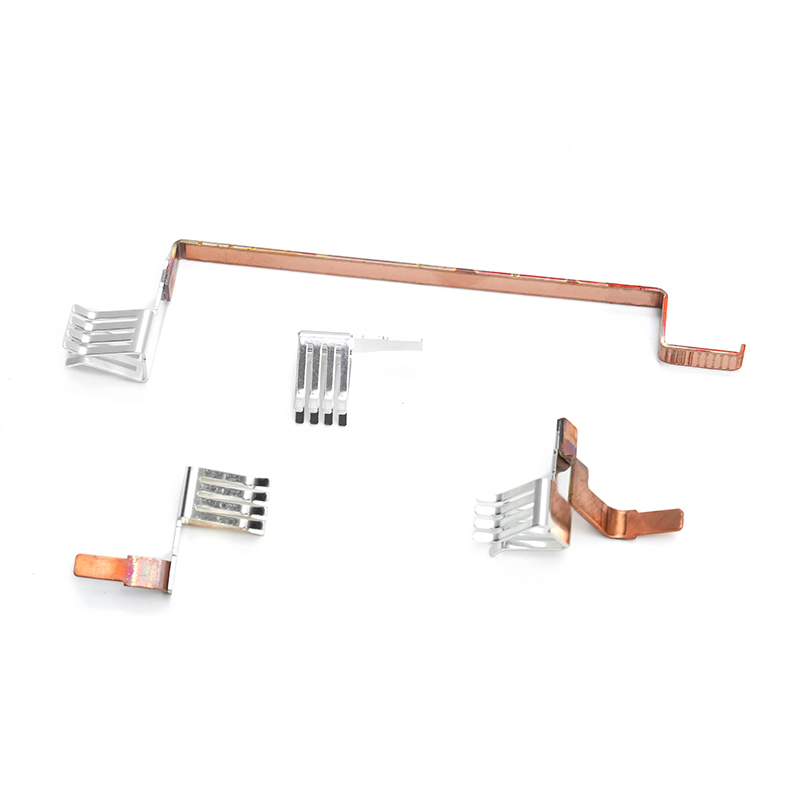
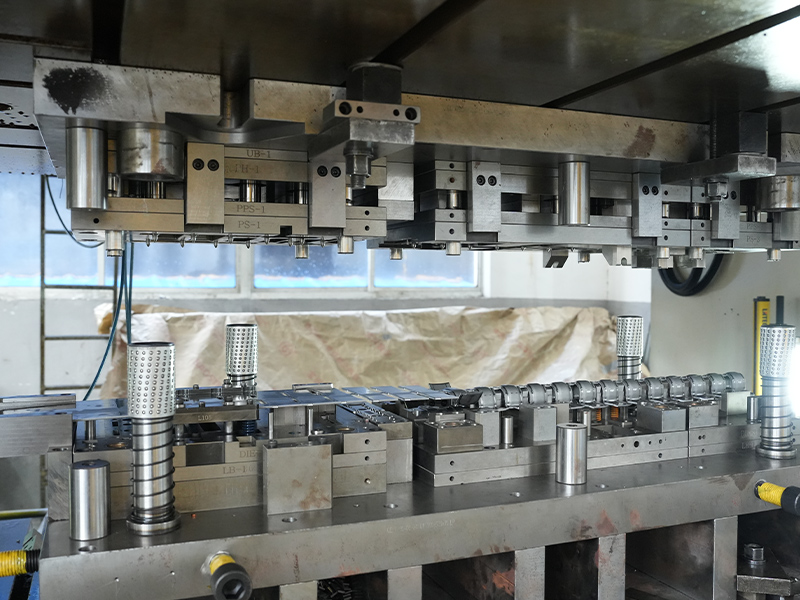
Peças estampadas em cobre são componentes metálicos de precisão produzidos pela alimentação de cobre ou tiras de liga de cobre através de uma matriz de estampagem progressiva ou composta sob alta tonelagem. A tira é moldada, perfurada, dobrada, desenhada e cunhada em uma sequência de estações, muitas vezes a velocidades superiores a 200 golpes por minuto. O resultado é uma peça em formato líquido que atende a requisitos dimensionais rígidos com processamento secundário mínimo – fundamental em aplicações elétricas, automotivas e industriais de alto volume.
Visão geral do processo
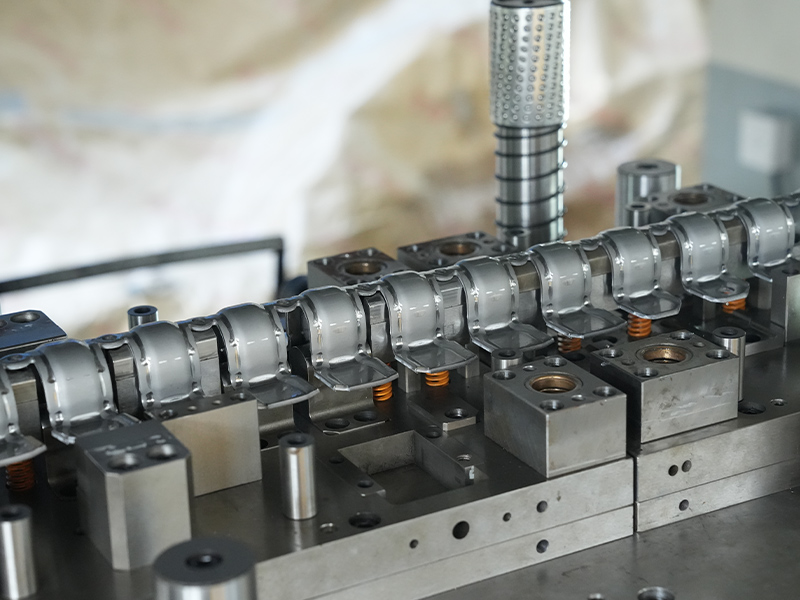
A sequência de fabricação começa com tiras de cobre, normalmente entre 0,05 mm e 3,0 mm de espessura, alimentadas de uma bobina para uma prensa. Uma matriz progressiva executa múltiplas operações em um único golpe. A natureza contínua do processo permite repetibilidade consistente entre peças e suporta volumes anuais de 100.000 a dezenas de milhões de peças. As principais etapas incluem pilotagem para alinhamento preciso, moldagem do perfil externo, formação de recursos como raios ou relevos e separação da peça acabada do suporte. Ferramentas avançadas integram sistemas de detecção e visão na matriz para detectar desvios em tempo real.
Por que escolher o cobre?
A condutividade elétrica do cobre (até 100% IACS para classes puras) torna-o o material preferido para componentes que transportam corrente. Sua condutividade térmica, aproximadamente 20 vezes maior que a do aço inoxidável, afasta o calor das junções sensíveis em módulos de potência e conjuntos de LED. Além disso, o cobre oferece resistência natural à corrosão sem a necessidade de revestimento protetor em muitos ambientes internos, e sua alta ductilidade permite a formação de formas complexas que quebrariam materiais menos maleáveis. Em comparação com o alumínio, as peças estampadas em cobre eliminam o risco de corrosão galvânica quando combinadas com condutores de cobre e reduzem os modos de falha de terminação ao longo do ciclo de vida do produto.
Escolhendo a liga de cobre certa
A seleção de uma liga é a decisão mais importante no processo de especificação. Fatores elétricos, mecânicos, térmicos e econômicos devem ser ponderados em relação ao ambiente operacional pretendido. As três famílias de cobre estampado mais comumente – cobre puro, latão e bronze fosforoso – apresentam cada uma um perfil de compensação distinto.
Cobre puro, latão, bronze fosforoso
| Liga | Condutividade (%IACS) | UTS típico (MPa) | Ductilidade | Vantagem Primária |
|---|---|---|---|---|
| C11000 (Cobre ETP) | 100 | 220–310 | Excelente | Maior condutividade elétrica/térmica |
| C26000 (cartucho de latão) | 28 | 310–580 | Bom | Usinabilidade e equilíbrio de custos |
| C51000 (Bronze Fósforo) | 15 | 470-690 | Moderado | Resistência à fadiga e propriedades da mola |
O cobre puro (C11000) é incomparável para barramentos, contatos de distribuição de energia e dissipadores de calor onde é necessária queda de tensão mínima ou transferência térmica máxima. Entretanto, seu baixo limite de escoamento limita seu uso em contatos com mola. O latão (C26000) oferece um equilíbrio favorável entre resistência, resistência à corrosão e menor custo de matéria-prima, tornando-o ideal para conectores, terminais e acessórios industriais decorativos. O bronze fosforoso (C51000) oferece a melhor combinação de propriedades de mola e resistência à fadiga, com base em bilhões de molas de contato elétrico e dedos de proteção EMI todos os anos. A capacidade desta liga de manter a força de contato ao longo de milhares de ciclos de acoplamento a torna indispensável em conectores e soquetes de relés.
Fatores de seleção de materiais
Além da condutividade e da resistência, a matriz de seleção deve incluir conformabilidade (limitações da relação R/t), resistência ao relaxamento de tensão em temperatura elevada e compatibilidade com processos subsequentes de galvanização ou soldagem. Para uma aleta de dissipador de calor de CPU, a difusividade térmica e a facilidade de soldagem dominam; para uma gaiola de rolamento, a resistência à fadiga sob carga cíclica e a compatibilidade do óleo têm prioridade. Começar com o modo de falha dominante na aplicação – superaquecimento elétrico, fratura mecânica ou corrosão – estreita rapidamente o campo da liga e evita especificações excessivas que aumentam os custos de material.
Considerações de projeto e fabricação
Mesmo uma escolha ideal de liga não proporcionará rendimento e qualidade se a geometria da peça ignorar os fundamentos da deformação da chapa metálica. A colaboração precoce entre o engenheiro de projeto e o fornecedor de estamparia pode reduzir o tempo de entrega das ferramentas e evitar falhas dispendiosas em campo.
Raio de curvatura e Springback
Um raio de curvatura interno mínimo de uma espessura de material é um ponto de partida seguro para a maioria das ligas de cobre, mas raios mais estreitos são viáveis em materiais recozidos com a direção do grão orientada favoravelmente. Springback – a recuperação elástica que faz com que o ângulo dobrado se abra após a retração do punção – deve ser compensado na geometria da ferramenta. As ligas de cobre normalmente exibem menos elasticidade do que o aço inoxidável, mas o bronze fosforoso pode exigir ângulos de curvatura de 2° a 6°, dependendo do temperamento. A previsão do retorno elástico usando simulação de elementos finitos reduz as iterações de teste e garante a estabilidade dimensional em todo o lote de bobinas.
Tolerâncias e controle de precisão
A estampagem progressiva pode manter rotineiramente tolerâncias dimensionais de ±0,05 mm em características críticas, com limites mais rígidos alcançáveis através de cunhagem na matriz ou estações de corte. Os requisitos de tamanho do furo, distância do passo e planicidade devem ser revisados em relação aos padrões da indústria, como a ISO 2768. Para gaiolas de rolamento de cobre de paredes finas, por exemplo, manter a espessura e a concentricidade consistentes da parede dentro de 10 µm determina o equilíbrio dinâmico e o nível de ruído da gaiola em aplicações de motores de precisão. Um fornecedor com design de ferramentas interno e recursos de retificação CNC está melhor posicionado para manter microtolerâncias em milhões de acertos.
Acabamento de Superfície e Pós-Tratamento
Muitas peças estampadas de cobre são usadas como formadas, dependendo da resistência nativa à corrosão. Quando é necessária proteção adicional ou soldabilidade, acabamentos galvanizados de estanho, prata ou níquel são aplicados usando processos de galvanização seletivos ou globais. Tratamentos de passivação e revestimentos antimanchas são comuns para componentes de latão destinados a ambientes visíveis ou agressivos. O fornecedor de estampagem deve validar a adesão do revestimento através de testes de choque térmico e medir a espessura do revestimento em microseções.
Aplicações típicas de peças estampadas de cobre
A versatilidade dos componentes de cobre estampado se reflete em sua presença em todos os setores, desde interconexões de chips em escala nanométrica até painéis industriais de alta resistência. Os exemplos a seguir representam aplicações de alto valor onde as propriedades do cobre permitem diretamente o desempenho do produto.
Componentes Elétricos e Eletrônicos
Mais de 60% do consumo de cobre estampado vai para distribuição elétrica e interconexão eletrônica. Blocos de terminais, clipes de fusíveis, tiras de aterramento e blindagens EMI/RFI são produzidos na casa dos bilhões anualmente. Os contatos estampados em bronze fosforoso são a espinha dorsal dos conectores modulares e leitores de cartões inteligentes, onde a força de inserção consistente e a confiabilidade a longo prazo são inegociáveis.
Rolamentos automotivos e industriais
As peças estampadas em liga de cobre desempenham um papel crítico, mas muitas vezes invisível, em equipamentos rotativos. As gaiolas dos rolamentos de cobre de paredes finas retêm os elementos rolantes nos rolamentos dos motores elétricos de alta velocidade, combinando peso leve com excelente compatibilidade com lubrificantes. As tampas contra poeira dos rolamentos de latão e os retentores de vedação protegem contra contaminação enquanto mantêm a localização axial precisa. Esses componentes devem suportar forças centrífugas, ciclos térmicos de -40 °C a 150 °C e milhões de ciclos rotacionais sem deformação.
Soluções de gerenciamento térmico
Desde aletas do dissipador de calor da CPU até placas de base de semicondutores de energia, as peças de cobre estampadas fornecem o caminho térmico necessário para manter as temperaturas das junções dentro dos limites operacionais seguros. Matrizes de aletas de cobre escavadas ou estampadas oferecem alta área de superfície e baixa queda de pressão no lado do ar, essenciais para o resfriamento de servidores. A capacidade de estampar geometrias de aletas complexas e depois soldá-las ou brasá-las em tubos de calor demonstra a gama de processos complementares que um fornecedor de estampagem competente pode coordenar.
Fornecimento de peças de estampagem de cobre: uma lista de verificação do comprador
Um pacote de RFQ bem preparado acelera a precisão da cotação e revela a profundidade técnica do fornecedor antes que os investimentos em ferramentas sejam feitos. As seções a seguir descrevem quais informações compilar e como avaliar a competência de fabricação.
O que preparar antes de solicitar um orçamento
- Desenho 2D detalhado e modelo CAD 3D: Inclua todas as dimensões críticas, tolerâncias e referências de referência.
- Especificação de materiais: Grau de liga, têmpera (por exemplo, H02, H04) e quaisquer certificações de fornecedores preferenciais.
- Volume anual e cadência de entrega: Quantifique se a peça é um item de funcionamento constante ou uma demanda pontual baseada em projeto.
- Requisito de acabamento de superfície: Especifique se o cobre puro é aceitável ou se se aplicam limites de revestimento, passivação ou resíduos de limpeza.
- Ambiente de aplicação: A faixa de temperatura operacional, a exposição a produtos químicos e os materiais das peças correspondentes revelam riscos latentes que influenciam as escolhas de materiais e revestimentos.
Verificação de qualidade e certificações
Um fornecedor competente de estampagem de cobre demonstrará controle estatístico do processo por meio de índices de capacidade do processo (Cpk ≥ 1,33 para características críticas) e manterá um sistema de gestão de qualidade certificado pela ISO 9001. Para componentes de segurança de nível automotivo, a certificação IATF 16949 adiciona uma camada extra de prevenção de defeitos e rastreabilidade. Os certificados de materiais recebidos devem demonstrar conformidade com ASTM B152 ou equivalente, e a rastreabilidade do lote até a fábrica é a expectativa padrão. Os relatórios de inspeção do primeiro artigo contendo layout dimensional completo, medições de condutividade e seção transversal micrográfica das bordas estampadas fornecem evidências objetivas da maturidade do processo.
Avaliando as capacidades do fornecedor
Além do preço por peça, avalie a amplitude do projeto e da fabricação de ferramentas internas, a faixa de tonelagem da prensa (normalmente de 25 a 400 toneladas para estampagem de cobre) e as operações secundárias, como rosqueamento, rebitagem ou inspeção óptica automatizada. Um fornecedor que projeta suas próprias matrizes progressivas e mantém um banco de dados de histórico de ferramentas pode reagir mais rapidamente às alterações de projeto e programar proativamente a manutenção das ferramentas. Procure experiência documentada na produção de gaiolas de rolamento de cobre de paredes finas, aletas de dissipador de calor complexas ou tiras de contato contínuas de bronze fosforoso – essas aplicações exigem profundo conhecimento de materiais e controle de processos que faltam às empresas de estampagem genéricas.
A estampagem de cobre de precisão está na interseção da ciência dos materiais, da engenharia de ferramentas e da economia de fabricação em volume. Ao ancorar a especificação ao requisito funcional dominante e fazer perguntas detalhadas sobre o processo aos fornecedores antecipadamente, as equipes de engenharia e compras podem garantir componentes que atendam às metas de desempenho sem custos adicionais ocultos. Os melhores resultados de estampagem de cobre vêm de parcerias de projeto e fabricação, onde a experiência em materiais e ferramentas do fornecedor é envolvida desde o estágio de conceito em diante.